

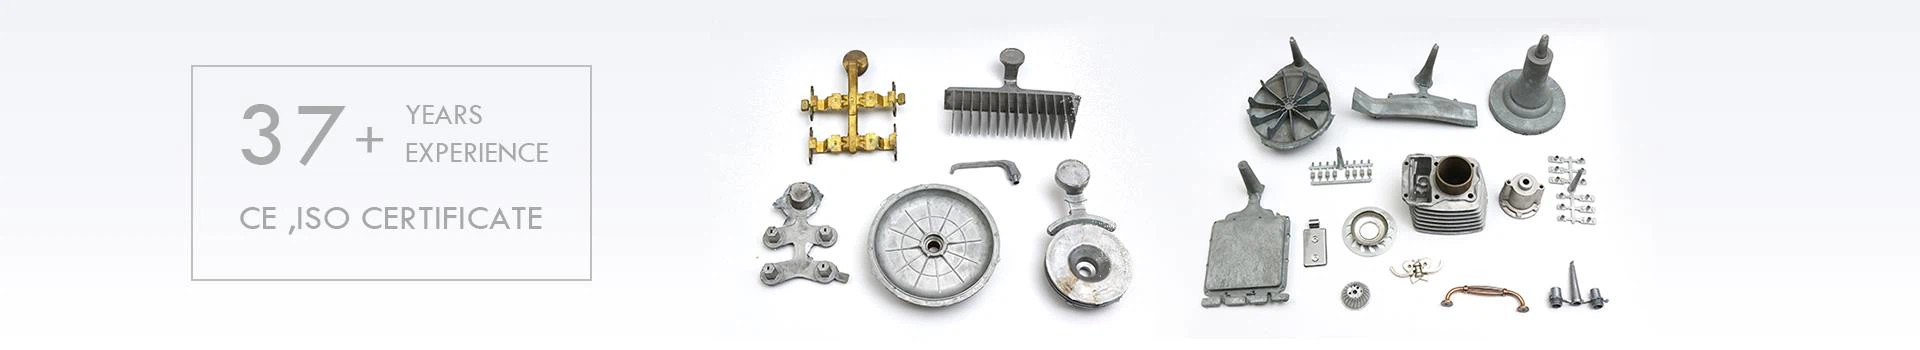
A fundição sob pressão, que é o mais amplamente utilizado de vários processos de fundição, é caracterizada pelo uso de uma cavidade de molde para aplicar alta pressão ao metal fundido. Em comparação com outras técnicas de fundição de metal, as superfícies fundidas são mais planas, mais uniformes e mais baratas. No processo de fundição, existem alguns problemas comuns que afetam o uso normal da máquina e a precisão da fundição. Então, quais são os problemas e quais são as soluções? Vamos dar uma olhada nisso juntos:
Os nove problemas mais comuns no processo de produção de fundição e suas soluções:
A primeira pergunta: o martelo está preso
Solução: 1Na produção, a temperatura é frequentemente medida para evitar a temperatura da cabeça do martelo e o cilindro está muito alto; 2O material de liga de alta qualidade sem impurezas é usado para evitar que as impurezas grudem no martelo.
A segunda pergunta: a cabeça de injeção está presa no gooseneck
Solução: Aguarde até que o equipamento esteja em temperatura ambiente, tente girar o martelo. Se não puder girar, troque o cilindro e retire o martelo. Se você quiser resolver rapidamente o problema de ficar preso, o melhor é mudar o pote.
O terceiro problema: você não pode acertar dezenas de materiais de molde quando estiver batendo. Você tem que esperar alguns minutos antes de continuar a alimentar.
Solução: Olhe para o topo do material para ver se há um ponto brilhante. Se estiver todo cinza, isso significa que o bico está bloqueado. A temperatura do bocal pode ser ajustada moderadamente. O tempo do bocal é reduzido em 0,1 a 0,2 segundos. A água de arrefecimento do molde fixo é ligeiramente. Feche o pequeno ponto.
Quarto problema: fácil de quebrar quando fundido em produtos de paredes finas
Solução: Esse problema pode ocorrer porque há um problema com o material ou o molde não está configurado corretamente ou os parâmetros do processo não estão selecionados corretamente. A proporção de resíduos não deve ser controlada em até 30%. O tempo de retenção do molde não deve ser muito longo. A espessura de cada mm é de cerca de 3s. Não pode ser longo, geralmente 0,5-2s.


